- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Cómo la forja, la fundición y el mecanizado CNC integrados mejoran la rentabilidad en componentes metálicos personalizados
NINGBO, CHINA – 13 de noviembre de 2026– A medida que los fabricantes industriales en América del Norte y Europa enfrentan una presión cada vez mayor para controlar los costos de producción y al mismo tiempo mantener estrictas especificaciones de los componentes, la selección del proceso de fabricación se ha convertido en una parte importante de la ingeniería y la planificación de la cadena de suministro.
Para componentes metálicos complejos, confiar en un único proceso de fabricación no siempre es la solución más económica. El mecanizado CNC directo a partir de material sólido puede proporcionar una flexibilidad de diseño considerable, pero también puede dar como resultado una eliminación sustancial de material y ciclos de mecanizado más largos. Por otro lado, la forja y la fundición pueden producir formas más cercanas a la geometría final del componente, lo que reduce la cantidad de material que debe eliminarse durante el mecanizado posterior.
Reconociendo la importancia de esta relación de fabricación,Ningbo Youlin Trading Co., Ltd.se centra en coordinar procesos de conformado casi neto, incluida la forja en matriz cerrada y la fundición de precisión, conMecanizado de precisión CNCe inspección de calidad.
Este enfoque combinado proporciona una ruta de fabricación alternativa para componentes industriales personalizados, ayudando a los equipos de ingeniería a evaluar la utilización de materiales, los requisitos de mecanizado, la eficiencia de producción y los costos generales de fabricación.
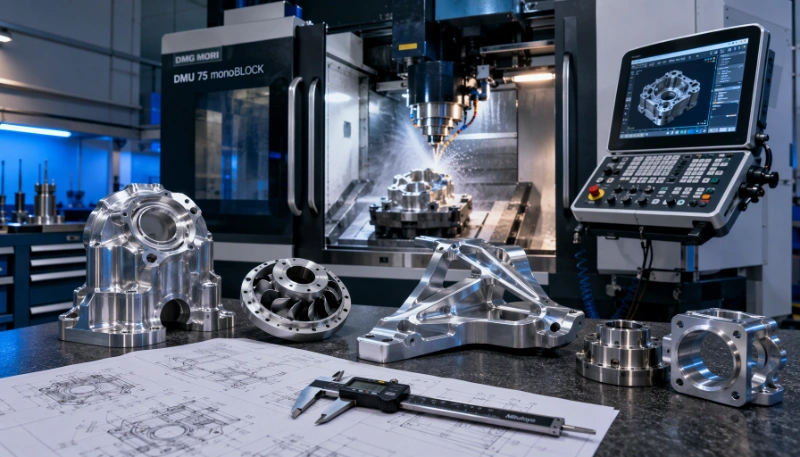
Por qué es importante la integración del proceso de fabricación para componentes metálicos personalizados
La producción de componentes metálicos de precisión suele implicar varias etapas, desde la preparación de la materia prima y el conformado inicial hasta el mecanizado, el tratamiento de la superficie y la inspección final.
Cuando cada etapa se maneja de forma independiente, la coordinación entre proveedores puede resultar complicada. La interpretación de los planos de ingeniería, las tolerancias de mecanizado, las referencias dimensionales, la documentación de materiales y los cronogramas de producción pueden diferir entre las instalaciones de fabricación.
Estas diferencias pueden crear requisitos de comunicación adicionales y aumentar la dificultad de controlar la calidad en todo el proceso de producción.
Por ejemplo, un cuerpo de válvula hidráulica puede requerir una pieza inicial forjada o fundida, seguida de un mecanizado CNC de conductos internos, puertos roscados, superficies de sellado e interfaces de montaje. Si la pieza en bruto no se diseña teniendo en cuenta las operaciones de mecanizado posteriores, la eliminación excesiva de material o el margen de mecanizado insuficiente pueden afectar la eficiencia de la producción.
Una estrategia de fabricación integrada aborda estas consideraciones en una fase más temprana del proceso de ingeniería. Al evaluar juntos los requisitos de conformado y mecanizado, los fabricantes pueden establecer una secuencia de producción más adecuada y reducir operaciones innecesarias.
Para Ningbo Youlin Trading Co., Ltd., esta coordinación es una parte importante del apoyo a proyectos personalizados de componentes metálicos OEM y ODM.
1. Conformación de forma casi neta: establecimiento de la geometría correcta del componente
La fabricación con forma casi neta se refiere a métodos de producción que crean un componente cercano a su geometría final prevista antes del mecanizado secundario. El objetivo es reducir la eliminación innecesaria de material manteniendo al mismo tiempo un margen suficiente para el acabado dimensional.
Forjay la fundición son dos enfoques comúnmente utilizados, aunque su idoneidad depende de la estructura del componente, las propiedades del material y los requisitos de producción.
Forja en matriz cerrada para componentes portantes
La forja con matriz cerrada utiliza matrices conformadas para formar metal calentado o preparado de otro modo bajo presión controlada. El proceso puede producir componentes con perfiles externos relativamente complejos y al mismo tiempo ayudar a desarrollar un flujo de grano de material favorable.
Para aplicaciones que involucran cargas mecánicas repetidas, impactos o vibraciones, la forja puede ofrecer ventajas en resistencia mecánica y rendimiento a la fatiga en comparación con ciertos métodos de fabricación alternativos.
Los materiales comunes utilizados en proyectos de forja personalizados incluyen:
- Aceros al carbono y aleados para componentes estructurales y mecánicos.
- Grados de acero inoxidable para aplicaciones resistentes a la corrosión.
- Aleaciones de aluminio para componentes sensibles al peso.
- Latón y otras aleaciones de cobre para aplicaciones mecánicas y de control de fluidos seleccionadas.
Los componentes forjados típicos incluyen accesorios hidráulicos, varillajes automotrices, conectores mecánicos, piezas de equipos pesados y componentes de montaje industriales.
Después de la etapa de formación inicial, el mecanizado CNC se puede utilizar para terminar dimensiones críticas, conexiones roscadas, superficies de apoyo e interfaces de ensamblaje.
La combinación de forjado y mecanizado permite abordar la estructura inicial del material y los requisitos dimensionales finales a través de procesos diferentes pero complementarios.
Fundición a la cera perdida para geometrías de componentes complejas
La fundición a la cera perdida, también conocida como fundición a la cera perdida, es adecuada para componentes con formas intrincadas, características externas detalladas y geometrías que pueden requerir un mecanizado extenso si se producen a partir de material sólido.
El proceso implica crear un patrón de cera, formar una capa de cerámica a su alrededor, retirar la cera y verter metal fundido en la cavidad resultante.
Se utiliza comúnmente para componentes de acero inoxidable y otras aleaciones donde es necesario considerar en conjunto requisitos complejos de geometría y materiales.
Inversiónfundiciónpuede reducir la necesidad de una eliminación extensa de material, aunque las dimensiones críticas y las superficies funcionales aún pueden requerir un acabado CNC.
Las aplicaciones incluyen componentes de válvulas industriales, piezas de bombas, hardware marino, carcasas mecánicas y otros componentes metálicos personalizados.
Fundición a alta presión para piezas de aluminio y zinc
La fundición a presión a alta presión es otra opción para fabricar componentes con formas relativamente complejas y dimensiones repetibles.
Se inyecta aluminio fundido o aleación de zinc en una matriz de metal bajo presión, lo que permite la producción de componentes con características detalladas y secciones de pared relativamente delgadas.
Este proceso es particularmente adecuado para aplicaciones que involucran cantidades de producción repetidas, como carcasas de equipos, soportes, recintos y piezas mecánicas seleccionadas.
Dependiendo del diseño y la precisión dimensional requerida, puede ser necesario un mecanizado secundario para orificios roscados, superficies de montaje de precisión y otras características funcionales.
La selección de la fundición a presión también debe considerar factores como la inversión en herramientas, el volumen de producción esperado, el espesor de la pared y los posibles defectos de fundición.
2. Mecanizado de precisión CNC: lograr precisión funcional
Mientrasforjay la fundición establecen la geometría básica del componente, el mecanizado CNC suele ser responsable de producir las dimensiones críticas necesarias para el montaje y la operación.
Esta distinción es particularmente importante para piezas industriales con orificios de precisión, conexiones roscadas, superficies de sellado, orificios de rodamientos y múltiples referencias de montaje.
Torneado y fresado CNC de múltiples ejes
Ningbo Youlin Trading Co., Ltd. admite requisitos personalizados de torneado y fresado CNC para una variedad de materiales metálicos, incluidos acero inoxidable, latón, aleaciones de cobre, acero al carbono, acero aleado y aluminio.
Dependiendo de la geometría del componente y los requisitos de producción, las operaciones de mecanizado pueden implicar:
- Torneado CNC para componentes cilíndricos, ejes y elementos roscados.
- Fresado CNC para superficies planas, ranuras, cavidades y perfiles complejos.
- Mecanizado multieje para componentes que requieren mecanizado desde diferentes orientaciones.
- Perforación, roscado y mandrinado de precisión para orificios funcionales y conexiones internas.
Por ejemplo, un componente hidráulico forjado puede requerir mecanizado CNC para completar sus caras de montaje, puertos internos, conexiones roscadas y ranuras de sellado. El proceso de forjado inicial establece la forma estructural principal, mientras que el mecanizado produce las características necesarias para la instalación y operación.
GD&T y control de datos de mecanizado
El dimensionamiento y tolerancias geométricas (GD&T) juega un papel importante en la fabricación de componentes con múltiples superficies funcionales.
Un dibujo puede especificar no sólo dimensiones individuales sino también tolerancias posicionales, requisitos relacionados con la concentricidad, perpendicularidad, planitud y otras relaciones geométricas.
Establecer datos de mecanizado adecuados ayuda a mantener las relaciones dimensionales entre diferentes funciones y reduce el riesgo de errores de posicionamiento acumulados en múltiples configuraciones.
Por lo tanto, para componentes que requieren varias operaciones de mecanizado, la planificación de accesorios y la selección de datos de referencia deben considerarse durante la revisión de ingeniería en lugar de tratarse como decisiones de producción separadas.
La tolerancia de mecanizado final depende de las características del material, la geometría del componente, la capacidad del equipo y los requisitos de inspección.
3. Diseño para la fabricabilidad: conectando el conformado y el mecanizado en la etapa de diseño
El diseño para la fabricabilidad (DFM) ayuda a identificar posibles dificultades de producción antes de comprometer las herramientas y los recursos de fabricación.
Para componentes que implican tanto conformado como mecanizado, la evaluación de ingeniería debe considerar los requisitos de cada proceso en lugar de optimizar solo la pieza inicial o la geometría terminada.
Las consideraciones importantes incluyen:
Geometría de forja y fundición
Los ángulos de salida, las líneas de separación, el espesor de la pared, los radios de las esquinas y las transiciones estructurales influyen en la viabilidad del encofrado. Los ajustes de diseño apropiados pueden mejorar el flujo de materiales, simplificar la construcción de matrices y reducir posibles defectos de fabricación.
Tolerancias de mecanizado
La pieza inicial debe proporcionar suficiente material para el mecanizado posterior sin crear márgenes innecesariamente grandes. Esto ayuda a equilibrar los requisitos de conformado con el tiempo de mecanizado y la utilización del material.
Selección de datos de mecanizado
Las superficies funcionales y las características de referencia deben evaluarse juntas para establecer datos prácticos de mecanizado. Una estrategia de datos adecuada ayuda a mantener la coherencia entre múltiples operaciones.
Consolidación de componentes
Algunos conjuntos constan de varios componentes fabricados y soldados por separado. Dependiendo de los requisitos estructurales y la viabilidad de fabricación, un componente forjado o fundido integrado puede reducir la cantidad de piezas individuales y las operaciones de ensamblaje asociadas.
Sin embargo, la consolidación de componentes siempre debe evaluarse en función de los costos de herramientas, la complejidad del mecanizado, los requisitos de mantenimiento y los requisitos funcionales del ensamblaje final.
Desarrollo de prototipos e inspección del primer artículo.
La producción de prototipos brinda la oportunidad de verificar si la ruta de fabricación seleccionada es adecuada antes de pasar a cantidades de producción mayores.
Las muestras iniciales se pueden evaluar para determinar la precisión dimensional, las características del material, el ajuste del ensamblaje y el rendimiento específico de la aplicación.
La inspección del primer artículo (FAI) también se puede utilizar para documentar dimensiones críticas y comparar el componente fabricado con el dibujo de ingeniería aprobado.
Este proceso ayuda a identificar los ajustes necesarios a las herramientas, los márgenes de mecanizado, los accesorios y los procedimientos de inspección antes de que comience la repetición de la producción.
4. Verificación de calidad: desde la materia prima hasta los componentes terminados
Cuando se combinan diferentes procesos de fabricación, la gestión de calidad debe considerar las características y defectos potenciales asociados con cada etapa de producción.
Un componente mecanizado dimensionalmente preciso aún puede tener problemas de material subyacente o de conformado si la pieza inicial no se controla adecuadamente. Por este motivo, la verificación de materiales y la inspección de procesos son partes importantes de la fabricación de metales personalizados.
Verificación de la composición del material
La verificación del grado del material ayuda a confirmar que la materia prima seleccionada corresponde a los requisitos de ingeniería especificados.
La espectrometría de emisión óptica (OES), cuando esté disponible y sea aplicable, se puede utilizar para analizar la composición química de materiales metálicos.
La documentación de materiales, incluidos los certificados de pruebas de fábrica y los informes de pruebas de materiales relevantes, pueden proporcionar información adicional sobre las especificaciones de materiales y los lotes de producción.
Inspección Dimensional y Metrología
Se pueden utilizar máquinas de medición por coordenadas (MMC), proyectores de perfiles ópticos, instrumentos de medición digitales y probadores de rugosidad de superficies para inspeccionar diferentes características de los componentes.
Los requisitos de inspección pueden incluir:
- Dimensiones críticas y tolerancias de mecanizado.
- Posiciones de agujeros y relaciones geométricas.
- Planitud y perpendicularidad.
- Rugosidad superficial.
- Dimensiones de rosca e interfaces de montaje.
El método de inspección debe seleccionarse de acuerdo con la geometría del componente, los requisitos de tolerancia y las especificaciones del dibujo relevantes.
Pruebas mecánicas y de superficie
Dependiendo del material y la aplicación prevista, las pruebas adicionales pueden incluir medición de dureza, pruebas de tracción, verificación del espesor del recubrimiento y pruebas de corrosión con niebla salina.
Para los componentes que retienen la presión, es posible que también se requiera una prueba de presión hidrostática de acuerdo con las especificaciones del producto y los procedimientos de prueba aplicables.
Estas comprobaciones proporcionan evidencia adicional del rendimiento de los materiales y componentes más allá de la simple inspección dimensional.
Registros de Calidad y Trazabilidad de la Producción
Para proyectos OEM que requieren una verificación de calidad documentada, los registros de inspección relevantes pueden respaldar la aceptación y la trazabilidad de la producción.
Dependiendo de los requisitos del proyecto, la documentación puede incluir:
- Informes de pruebas de materiales (MTR).
- Informes de Inspección del Primer Artículo (FAI).
- Registros de inspección dimensional.
- Certificados de conformidad (CoC).
- Informes de ensayos mecánicos y de tratamiento de superficies aplicables.
El paquete de documentación específico debe acordarse durante la etapa de evaluación del proyecto.
5. Evaluación del costo total de propiedad en la fabricación de componentes metálicos
La elección entre mecanizado, forjado yfundiciónno debe basarse exclusivamente en el precio unitario cotizado de una operación de fabricación individual.
Para proyectos OEM industriales, el costo total de propiedad (TCO) proporciona una perspectiva más amplia al considerar los costos asociados con todo el proceso de producción y suministro.
Varios factores influyen en el coste total de fabricación.
Utilización de materiales
Mecanizar un componente complejo directamente a partir de material sólido puede provocar una considerable eliminación de material, especialmente cuando la pieza terminada tiene un perfil externo irregular.
El conformado casi neto puede reducir la cantidad de exceso de material que se debe eliminar, según la geometría del componente y el proceso seleccionado.
Para materiales con costos de compra más altos, mejorar la utilización del material puede contribuir a ahorros significativos en la producción.
Tiempo de mecanizado y operaciones secundarias
Un componente con una pieza en bruto forjada o fundida adecuada puede requerir menos operaciones de mecanizado que uno producido enteramente a partir de material sólido.
La reducción de la eliminación de material puede ayudar a acortar los ciclos de mecanizado y mejorar la utilización del equipo.
Sin embargo, el beneficio real depende de la precisión del blanco, los márgenes de mecanizado, la complejidad de los componentes y la cantidad de operaciones de acabado requeridas.
Volumen de inversión y producción en herramientas
Los troqueles de forja y los moldes de fundición implican costos iniciales de herramientas que deben considerarse al seleccionar un método de fabricación.
Para cantidades pequeñas o diseños que cambian con frecuencia, el mecanizado CNC directo puede ser más económico porque generalmente requiere menos herramientas de conformado dedicadas.
Para producción repetida o cantidades mayores,forjay la fundición puede volverse más rentable cuando los gastos de herramientas se pueden distribuir entre múltiples unidades de producción.
Costos de calidad y coordinación de la cadena de suministro
Los costos relacionados con la calidad pueden ir más allá del precio de la inspección misma. El retrabajo, las piezas rechazadas, las entregas retrasadas, el transporte repetido y la coordinación adicional de proveedores pueden afectar el costo total del proyecto.
Coordinar los requisitos de conformado, mecanizado e inspección a través de un acuerdo de fabricación integrado puede ayudar a reducir las brechas de comunicación y mejorar la coherencia del proceso.
En última instancia, el método de producción más adecuado depende de los requisitos combinados de material, geometría, precisión dimensional, cantidad del pedido, inversión en herramientas y cronograma de entrega.
6. Aplicaciones industriales del conformado y mecanizado integrados
La combinación de conformado casi neto y acabado CNC es relevante para varias aplicaciones industriales donde se deben considerar en conjunto la geometría de los componentes, el rendimiento mecánico y la precisión dimensional.
Sistemas de energía hidráulica y de fluidos
Los cuerpos de válvulas hidráulicas, bloques de colectores, componentes de bombas y conectores de fluidos pueden requerir piezas en bruto forjadas o fundidas seguidas de un mecanizado de precisión de conductos internos, superficies de montaje y puertos roscados.
Equipos automotrices y fuera de carretera
Los componentes de suspensión, piezas relacionadas con la dirección, conexiones del tren motriz y accesorios estructurales pueden beneficiarse de procesos de forjado combinados con acabado CNC para lograr las características mecánicas y dimensionales requeridas.
Hardware marino e industrial
Los accesorios marinos personalizados, los conectores de acero inoxidable, los componentes de montaje y los herrajes mecánicos pueden implicar fundición a la cera perdida o forjado seguido de mecanizado y tratamiento superficial adecuado.
Bombas y válvulas industriales
Las carcasas de bombas, los componentes de válvulas, los impulsores y las piezas de control de fluidos a menudo involucran geometrías internas y externas complejas. La selección de procesos de fundición, forjado y mecanizado depende de las especificaciones del material, los requisitos de presión y el diseño de los componentes.
Maquinaria Industrial y Automatización
Los conectores mecánicos, soportes para equipos, carcasas de precisión y componentes de transmisión pueden requerir diferentes procesos de fabricación según sus requisitos estructurales y funcionales.
Elegir la ruta de fabricación adecuada para una producción a largo plazo
No existe un proceso de fabricación único adecuado para cada componente metálico personalizado.Mecanizado CNCofrece flexibilidad y control dimensional, la forja puede proporcionar propiedades mecánicas favorables para las piezas que soportan carga, y la fundición puede adaptarse a geometrías complejas que, de otro modo, requerirían una gran eliminación de material.
El desafío de ingeniería es determinar cómo estos procesos pueden trabajar juntos para lograr el rendimiento requerido de los componentes mientras se controlan los costos de producción.
Ningbo Youlin Trading Co., Ltd.respalda proyectos de fabricación OEM y ODM personalizados mediante la coordinación de conformado casi neto, mecanizado de precisión CNC, evaluación de ingeniería e inspección de calidad.
A través de un enfoque orientado a procesos, la empresa trabaja con equipos de ingeniería industrial para evaluar diseños de componentes, seleccionar métodos de fabricación adecuados y respaldar la producción desde las muestras iniciales hasta la fabricación repetida.
Acerca de Ningbo Youlin Trading Co., Ltd.
Ningbo Youlin Trading Co., Ltd. es un proveedor de soluciones de ingeniería y fabricación de precisión con sede en China ubicado en Ningbo, provincia de Zhejiang.
La empresa se centra en componentes personalizados de metal y plástico OEM y ODM, con servicios de fabricación que cubren mecanizado CNC, forjado de precisión, fundición personalizada, fabricación de chapa metálica y procesos de producción relacionados.
Ningbo Youlin trabaja con clientes industriales internacionales en proyectos de fabricación de componentes personalizados, brindando comunicación de ingeniería, coordinación de producción y soporte de inspección de calidad.
Consultas Técnicas y Evaluación de Proyectos
Los equipos de ingeniería interesados en la fabricación de componentes metálicos personalizados pueden preparar sus dibujos de ingeniería 2D, modelos CAD 3D, especificaciones de materiales y cantidades de producción estimadas para una evaluación técnica.
Los formatos de dibujo y modelo comúnmente aceptados incluyen STEP, IGES y DWG.
Para obtener más información sobre las capacidades de fabricación y el soporte de proyectos OEM/ODM, visite el sitio web oficial:
Sitio web oficial: https://www.nbyoulins.com
Servicios principales de fabricación:Mecanizado de precisión CNC, forja con matriz cerrada, inversiónFundición, fundición a presión, fabricación de chapa metálica y componentes metálicos personalizados.
Copyright © 2026 Ningbo Youlin Trading Co., Ltd. Todos los derechos reservados.